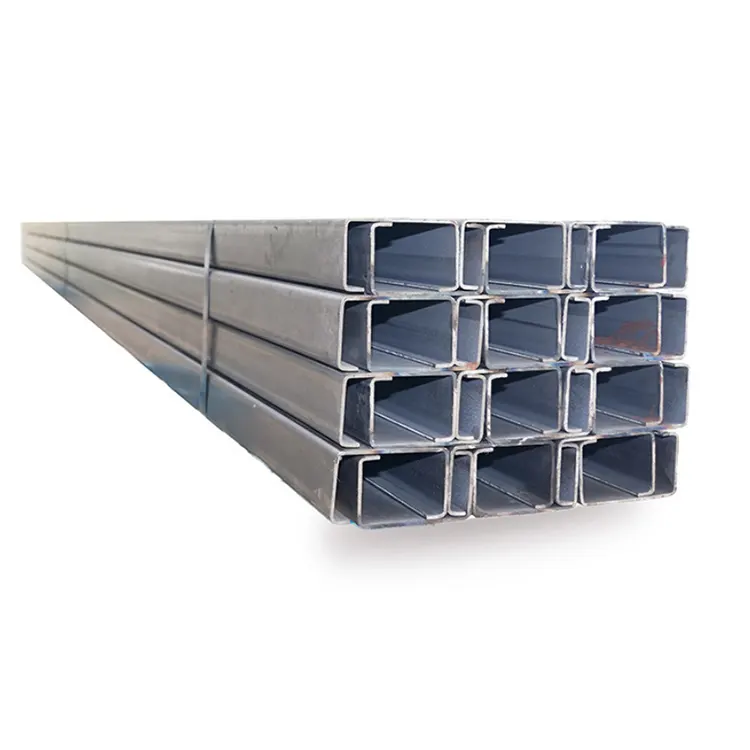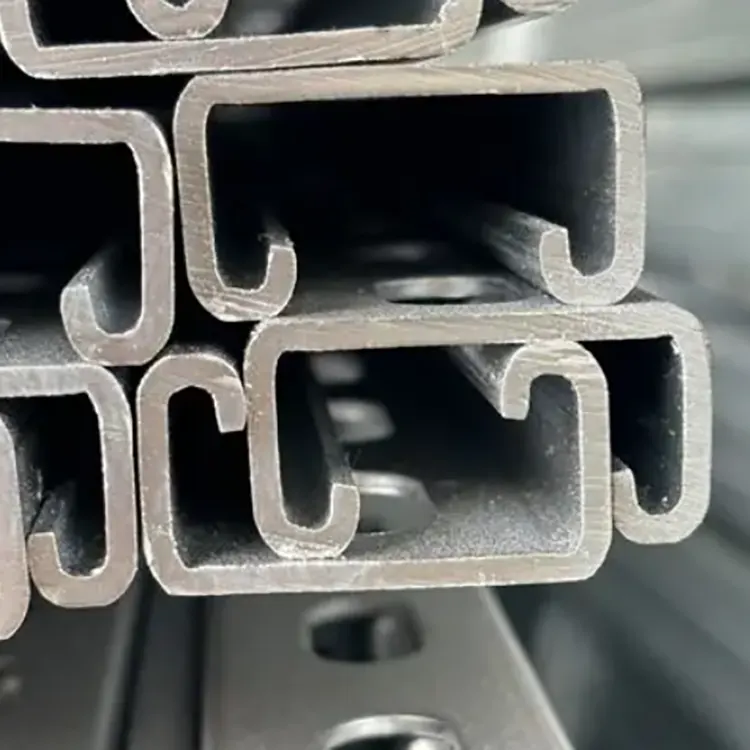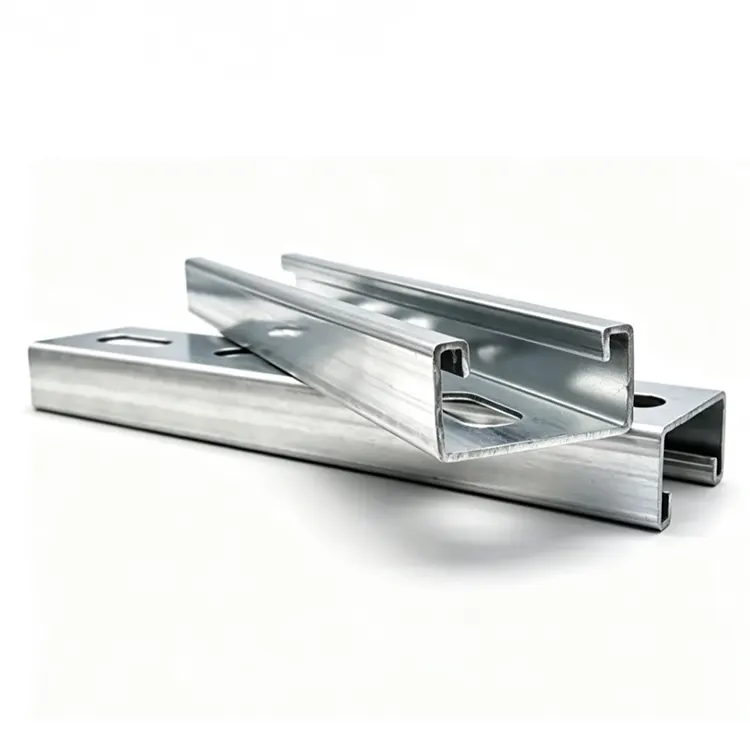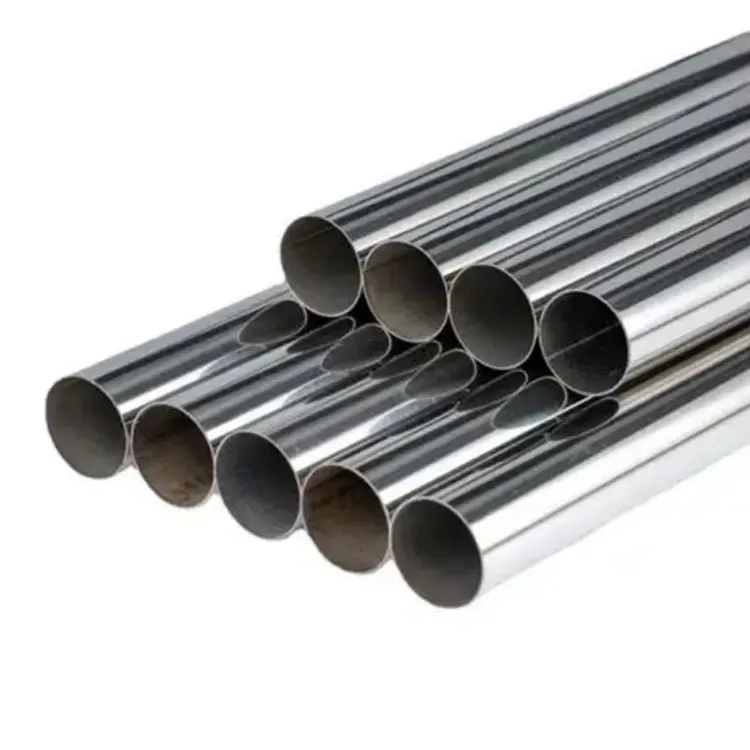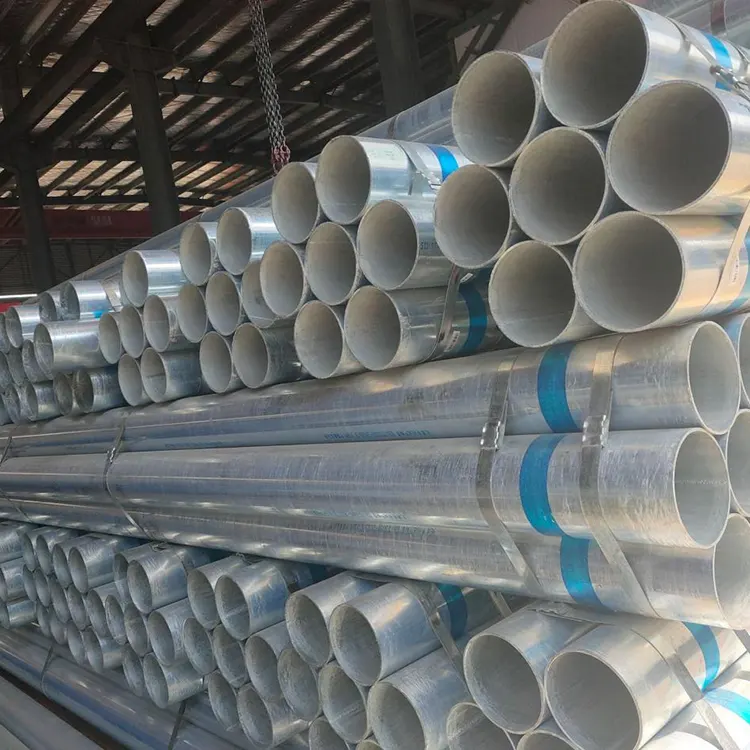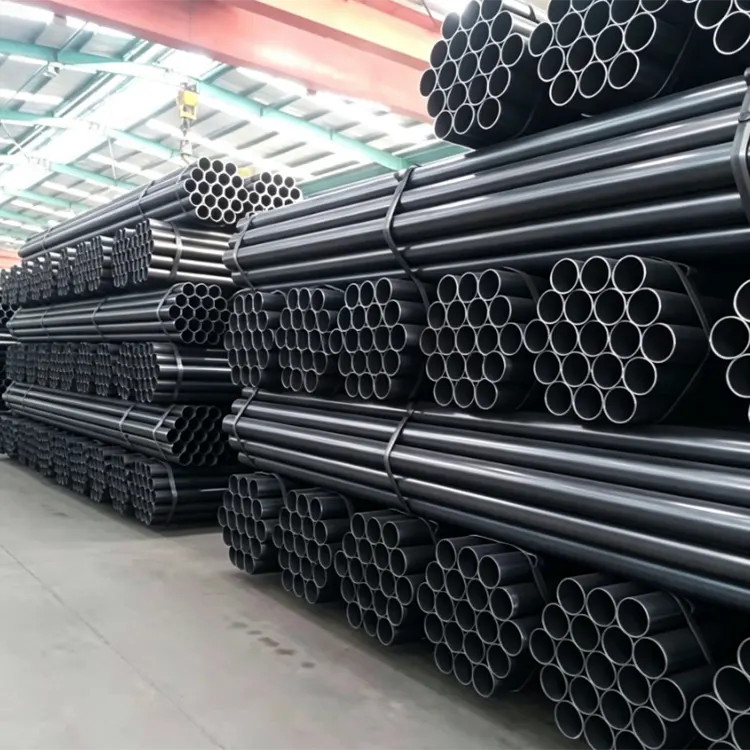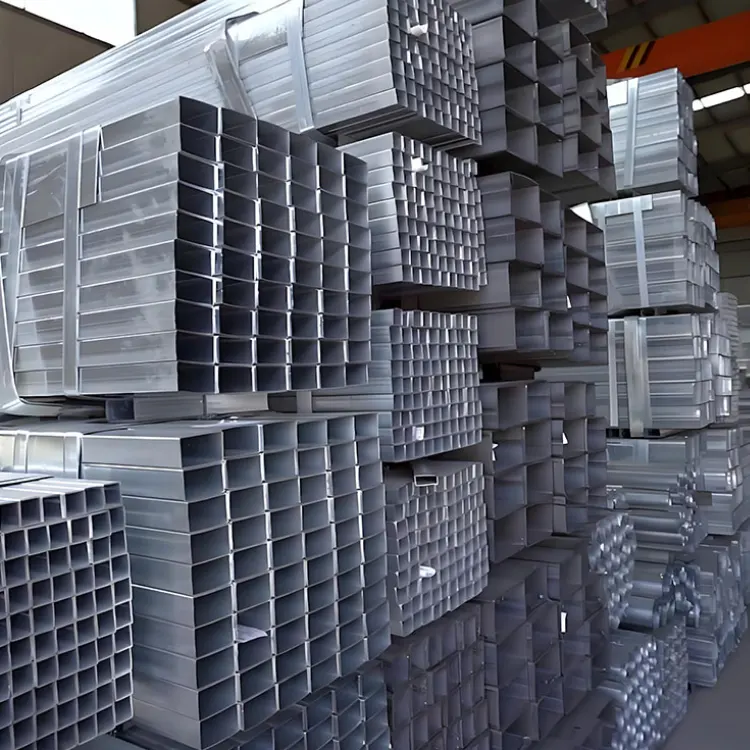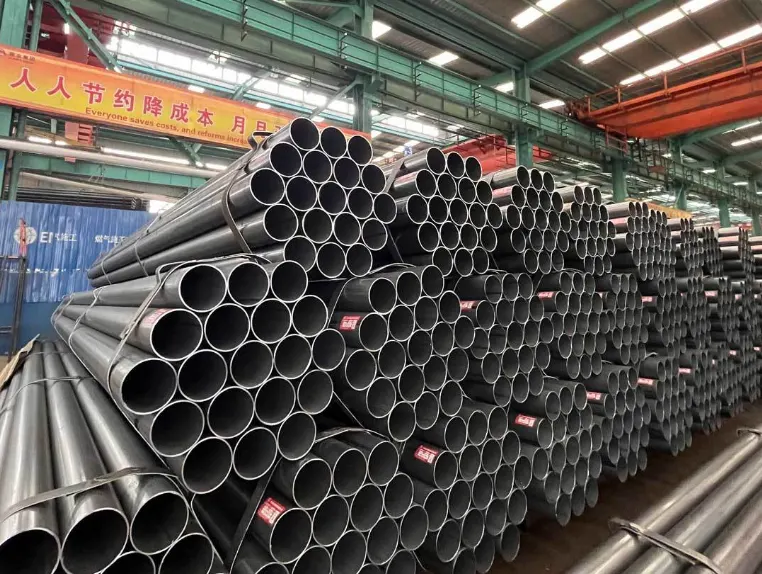
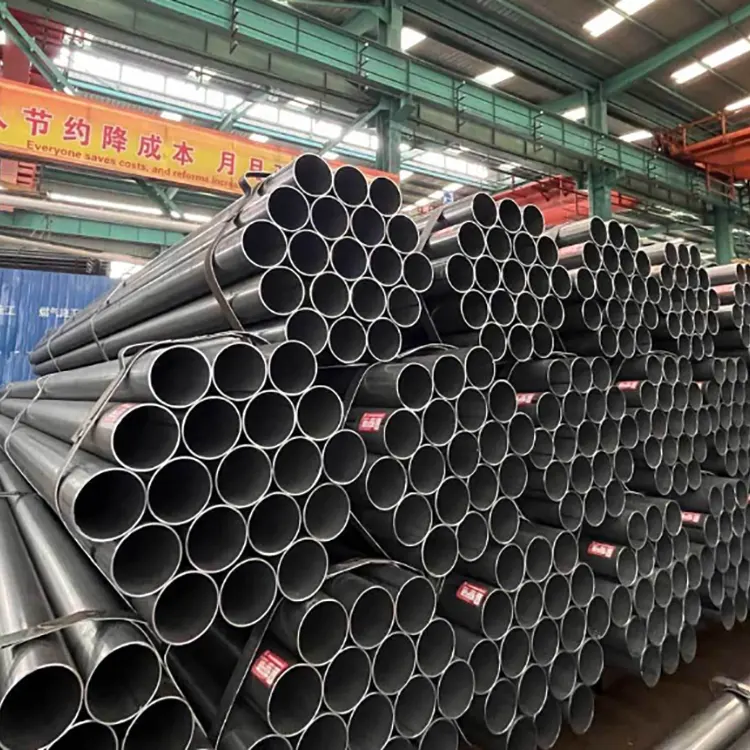
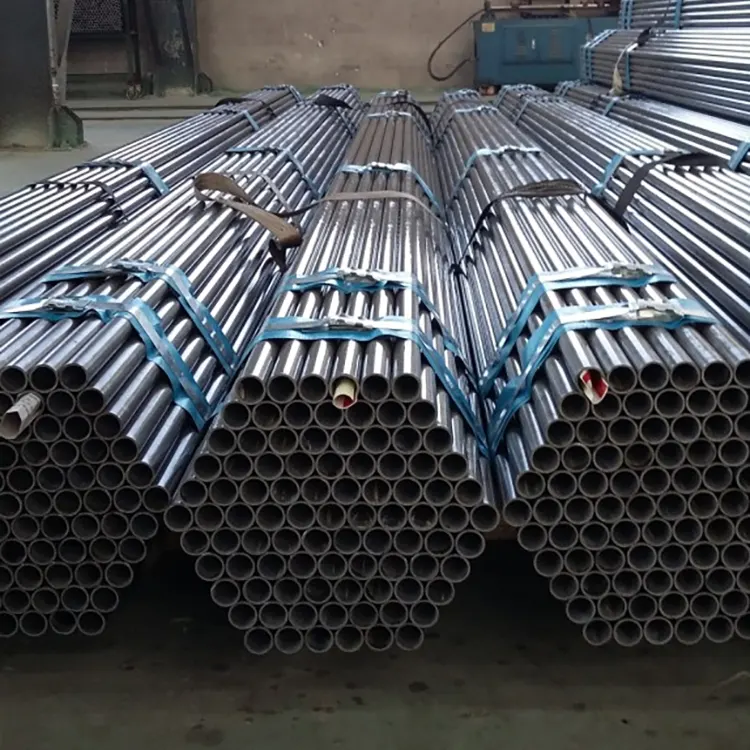
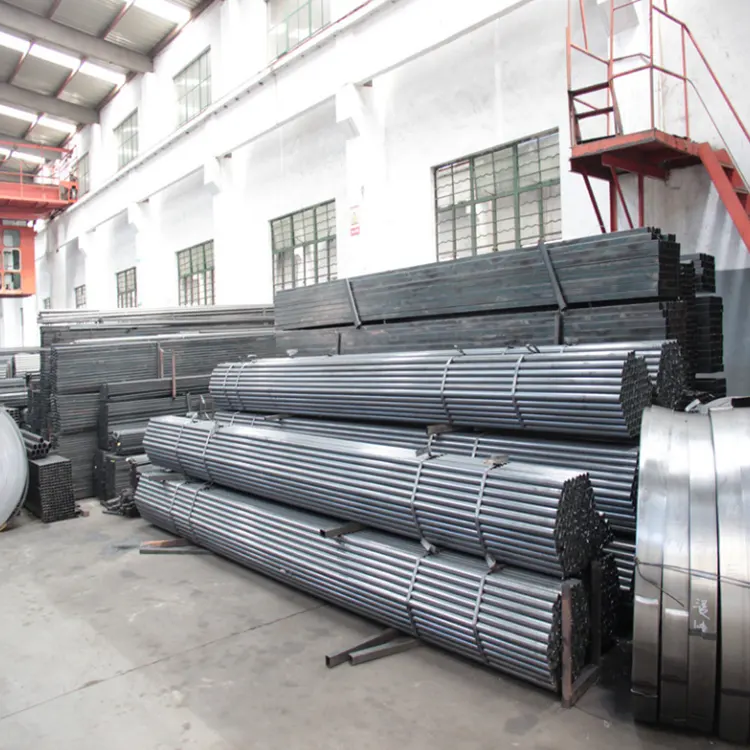
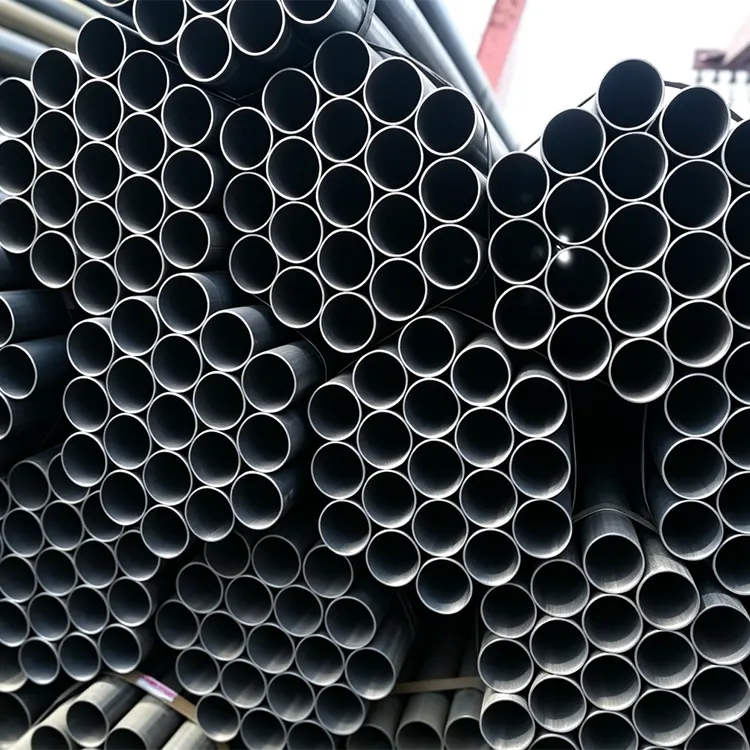
Xinlida Factory がこの溶接鋼管を製造する場合、高品質の熱間圧延鋼帯を母材として使用し、自動化された高周波抵抗溶接プロセスを通じて成形されます。鋼帯は強固に接合されており、成形真円度は標準的であり、パイプ本体の真直度は高く、パイプ全体に歪み、膨らみ、位置ずれ欠陥がありません。溶接プロセスには熱が集中し、成形速度が速く、熱の影響を受ける領域が最小限に抑えられ、粗粒の形成や溶接割れなどの一般的なプロセスの問題がありません。パイプ素材全体の靭性と延性が均一で安定しているため、曲げ、切断、穴あけ、ねじ切り、面取りなどの後続の二次加工に非常に適しています。
完成したパイプの内外壁は滑らかで平坦で、酸化スケールの蓄積やへこみやバリはありません。内径は規格に準拠しております。パイプ継手、フランジ、ジョイントの取り付けによりシール性能が向上し、送水および換気プロセス中の漏れの危険を効果的に回避します。製品の機械的性質が均一で、耐圧力、曲げ、変形に対して安定しています。通常の荷重、風圧、地盤沈下の条件下では変形しにくく、大規模な標準化工事に適しています。
使用環境により黒色の原色溶接管と後処理亜鉛メッキ溶接管の2つに大別されます。オリジナルカラーの溶接パイプは、屋内乾式構造物、仮設設備、機器ラック、屋内鉄骨構造物に適しています。亜鉛メッキ処理された溶接パイプは表面防食強化が施されており、酸化や水蒸気浸食に耐性があり、屋外、湿気の多い、換気の良い場所などの屋外シナリオで長期間使用できるため、後のメンテナンスや改修の頻度が大幅に減少します。
溶接鋼管は、複数の仕様および勾配特性を持つ材料の製造に適しています。軽量化粧管から中・重量土木管までをカバーし、土木、設備製造、庭の手すり、鉄骨造補助材、パイプラインレイアウト、仮設エンジニアリングサポートなど一般的なシーンを幅広くカバーします。他の鋼管と比較して、高周波溶接管は生産の安定性が高く、規格公差が小さく、柔軟な納期が可能です。これらは、コストを削減し、エンジニアリング調達および標準化された構造の効率を高めるために推奨される材料です。
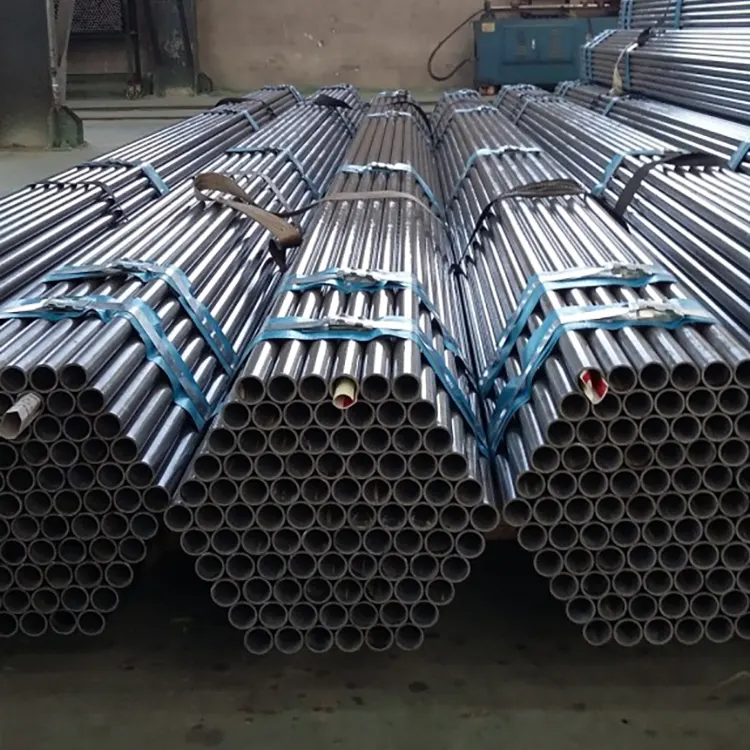
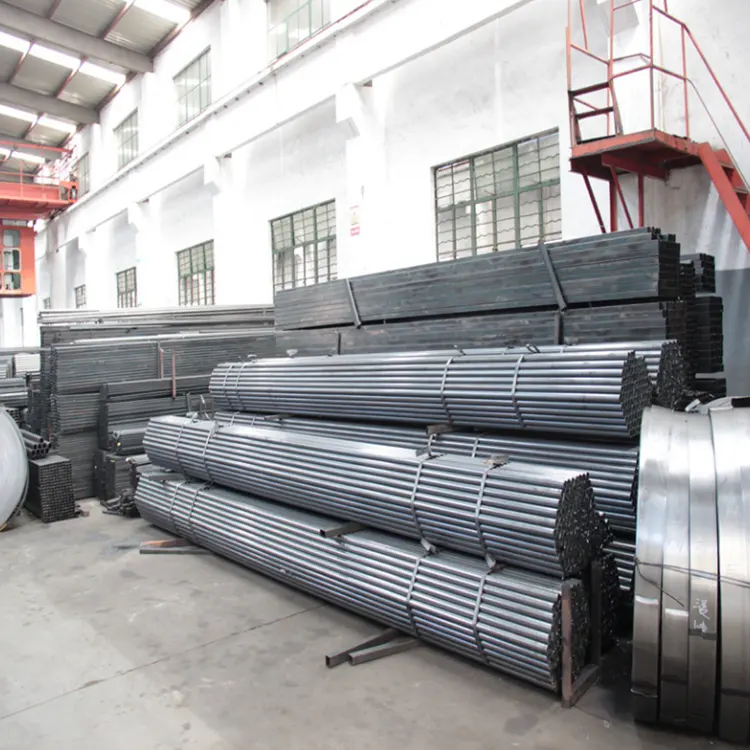
ストレートシーム高周波溶接管
1. 原料の前処理: スチールコイルの巻き戻し、平坦化、整列、ライブループ保管
2. 管の成形と圧延:鋼帯は圧延によって円形の管ブランクに圧延されます。
3. 高周波溶接:エッジホットメルト押出成形、溶接拍子の除去
4.冷却と成形:パイプの冷却、サイジング、矯正修正のための水冷
5. オンライン探傷: 溶接ボイド、亀裂などの欠陥を検出
6. 標準の長さにカット: フライングソーを使用して標準の長さにカットします。
7.完成品加工:面取り、耐水圧試験、品質検査マーキング、梱包
1. 幅広鋼帯の巻き戻しと平坦化、チューブブランクの傾斜スパイラル圧延
2. 内外層のアーク溶接
3. 探傷、管端溝加工、水圧試験
DN呼び径+外径+共通肉厚 1. DN15(4インチ):Φ21.3、肉厚2.5/2.75/2.8mm 2. DN20(6インチ):Φ26.9、肉厚2.5/2.75/2.8mm 3. DN25(1インチ):Φ33.7、肉厚2.75/3.0/3.2mm 4. DN32(1.2インチ):Φ42.4、肉厚2.8/3.2/3.5mm 5. DN40(1.5インチ):Φ48.3、肉厚3.0/3.2/3.5mm 6. DN50(2インチ):Φ60.3、肉厚3.0/3.2/3.5mm 7. DN65(2.5インチ):Φ76.1、肉厚3.2/3.5/4.0mm 8. DN80(3インチ):Φ88.9、肉厚3.5/4.0/4.5mm 9. DN100(4インチ):Φ114.3、肉厚3.75/4.0/4.5mm 10. DN150 (6 インチ): Φ168.3、肉厚 4.0/4.5/5.0mm 11. DN200 (8 インチ): Φ219.1、肉厚 4.5/5.0/6.0mm 標準長さ: メインオプションとして 6 メートル、少量の 9/12 メートル
共通外径+主流肉厚 1. Φ26.8、Φ33.5:2.0~3.0mm(家具、配線) 2. Φ48(足場専用):2.75/3.0/3.2/3.5mm 3. Φ60、Φ76、Φ89:2.5~4.0mm(ハウス、柱) 4. Φ114、 Φ140、Φ165:3.5~6.0mm(鋼構造物サポート) 5. Φ219~Φ630:4~10mm(大型杭基礎、鋼構造物)
1.主な外径:Φ219、Φ273、Φ325、Φ426、Φ529、Φ630、Φ720、Φ820、Φ1020、Φ1220、Φ1420、Φ1620
2. 通常の壁の厚さ: 4 ~ 14mm、エンジニアリングで一般的に使用される 6/8/10/12mm
3.長さ:6m、12m、大径3PE防食コーティングの標準
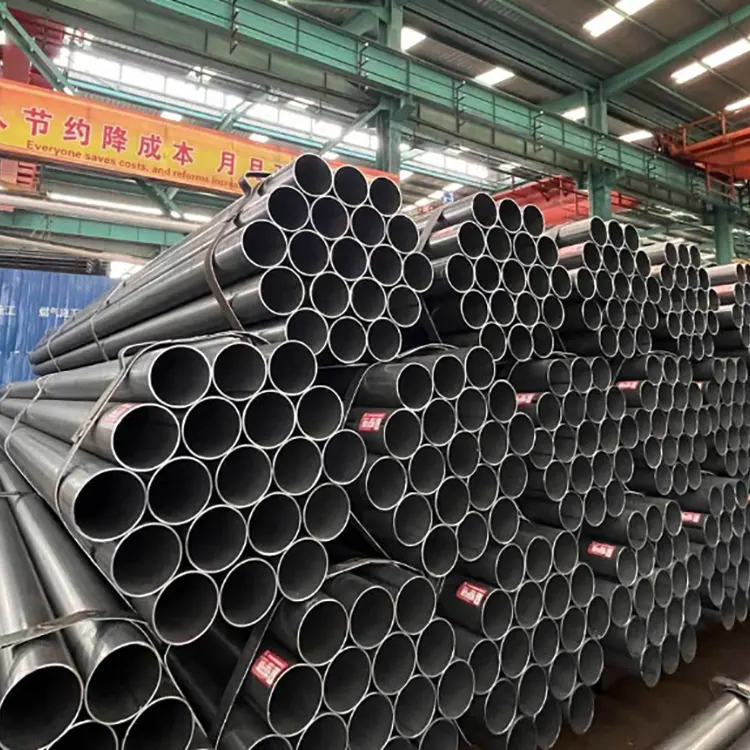
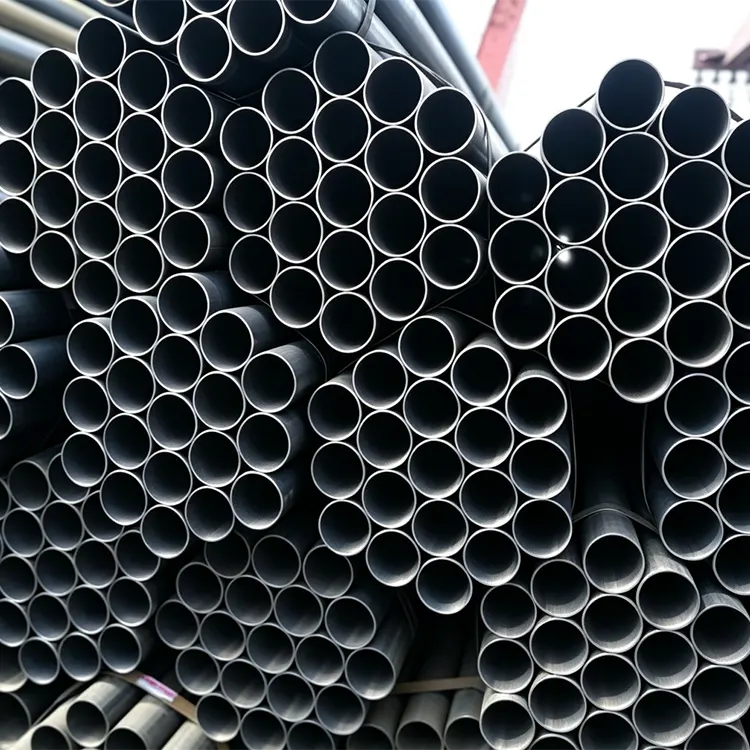
1. 入荷する鋼帯の材料仕様を確認し、厚さおよび機械的特性の検査を実施し、反り、層状、および錆びた不良材料を排除します。
2. 完成品の溶接継ぎ目によって引き起こされる潜在的な危険を防ぐために、鋼帯の突合せ溶接の探傷を実施します。
1. 成形ローラーを定期的に校正して鋼帯の位置を制御し、パイプブランク間の位置ずれ、重なり、不均一な隙間を防ぎます。
2. 成形円弧を監視して、パイプ壁のしわ、膨らみ、過度の楕円率を回避します。
1. 安定した高周波電流、押出ローラー圧力、および溶接速度を維持して、ボイド、スラグの混入、または冷間溶接のない完全な溶接融合を保証します。
2. 内部および外部の溶接ビードの研磨プロセスを標準化し、母材に傷や溶接拍車が残らないようにします。
3.スパイラルパイプの溶接ワイヤとフラックスを厳密に管理し、溶け込み深さを監視し、空気穴や亀裂のない完全な内部および外部溶接パスを確保します。
1. サイジングユニットを定期的に校正して、外径と壁厚の許容差を制御します。
2. オンライン矯正を実行してパイプの曲がりやねじれを排除し、真直度のコンプライアンスを確保します。
3. フライソーを定期的に校正して、固定長の標準偏差が範囲内にあることを確認します。
1.全ラインに渦電流・超音波探傷装置を搭載し、溶接割れ・溶融不完全・気孔をリアルタイムに検出し、不適合箇所を自動マーキングします。
2. 探傷装置の校正を定期的に実施し、検出漏れや誤判定を防ぎます。
1. 流体用配管ごとに水圧試験を実施し、基準圧力を維持し、漏れや溶接亀裂の有無を確認します。
2. 高圧パイプラインの静水圧持続時間を増やし、スパイラル大口径パイプの試験仕様に厳密に従ってください。
1. 平頭と面取りを均一に加工し、パイプ端にバリ、ノッチ、変形がないことを保証します。
2. 表面の包括的な手動検査を実施します。傷、錆、圧痕、溶接ビードの欠陥を選別して特定します。
1. 亜鉛メッキ/防食プロセスにおける酸洗浄、亜鉛温度、およびコーティングの厚さを厳密に制御し、コーティングの欠落や剥離がないようにします。
2. 引張、圧縮、曲げの機械的テストのために完成品からサンプルを採取し、材料特性を再チェックします。
3. ラベルを明確にマークし、分類して梱包し、品質検査記録を保持し、製品のトレーサビリティを実現します。
1. 成形ローラー、溶接機、探傷装置を定期的に検査、校正、保守します。
2. オペレーターは証明書を保持し、定期的にプロセスパラメータの検査を実施し、異常が発生した場合は直ちに機械を停止して調整します。
住所
中国天津市静海区S213