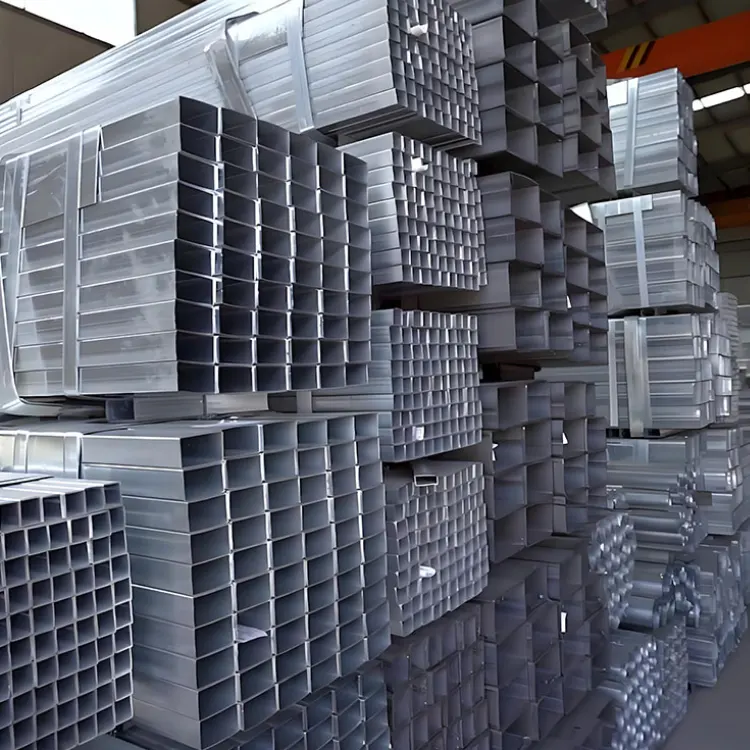
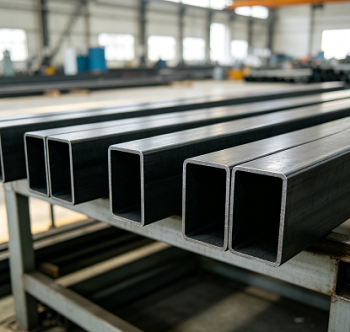
冷間引抜は、角管を製造する最も遅い方法ですが、多くの場合、機械工が新しい素材を切断する必要がないことを保証する唯一の方法です。冷間引抜きの正方形および長方形のチューブのプロセスは、熱間圧延されたシームレスまたは高周波溶接(HFW)のいずれかの円形のチューブブランクから始まります。絞りパスの数は鋼の延性、具体的には亀裂が入る前にどれだけ伸ばせるかによって決まるため、材料の選択が最優先事項です。
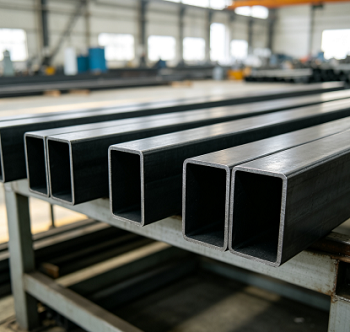
チューブブランクは最初に焼きなまされます。冷間引抜は加工硬化を引き起こします。柔らかくストレスのないブランクから始めることで、コーナーが割れることなく複数のパスで断面を描画できるようになります。
ミルスケールは酸洗によって除去され、その後リン酸塩および石鹸ベースの潤滑膜が塗布されます。これらの層がないと、鋼と金型の間の摩擦により表面が裂け、金型の摩耗が加速します。
冷間引抜きされた正方形および長方形の管の端は、ダイに適合するようにスエージ加工されます (直径が小さくなります)。次に、内部マンドレルを備えた正方形または長方形のダイを通して引き抜きます。このマンドレルは、管壁の崩壊や内腔の中心からの偏りを防ぐ重要な部品です。
通常、パスごとに断面積が 10% ~ 20% 減少します。この制限を超えると角が割れる危険があります。可塑性を回復するには中間焼きなましが必要です。これが、公差の厳しいプロファイルで 2 ~ 4 回の絞りパスと数週間にわたる生産サイクルが必要となる理由を説明しています。
完成したチューブには、マルチロール矯正、所定の長さの切断処理、および端部のバリ取りが行われます。絞り加工が最終成形ステップの場合は、応力除去焼鈍が続きます。最後に、各チューブを測定し、油を塗って束ねます。
単純に切断してフレームに溶接するだけの場合は、標準的な精度で十分であるため、壁の厚さにお金をかけたほうが良いでしょう。ただし、チューブに機械加工が必要な場合、ガイド面として機能する場合、または機械加工された平面と嵌合する必要がある場合は、高精度の公差を指定してください。
「ハードドローイング」は最終焼鈍工程が不要なため、最高の強度と最低のコストを実現します。焼きなましにより延性が回復し、材料は曲げ、平坦化、または広範囲の機械加工に適したものになります。正規化により均一な微細構造が生成され、最初に溶接され、後で荷重を受ける部品に最適です。
多くの購入者はデフォルトでグレード 20# 鋼を使用し、単純に肉厚を増やします。 20# から 45# に切り替えると、降伏強度が 245 MPa から 335 MPa に上昇します。これにより、多くの場合、肉厚を減らすことができ、軽量化によって材料コストの差が相殺されます。
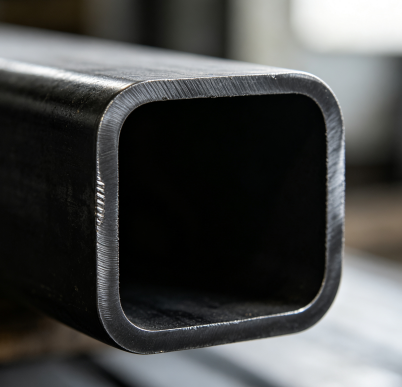
冷間引抜きの正方形および長方形の管の半径は壁の厚さに応じて増加します。壁の厚さ (S) ≤ 6 mm の場合、コーナー半径は 2.0 S 以内に維持できますが、6 ~ 10 mm の場合、角の半径は 2.5 S になります。小さなコーナー半径が必須の場合、壁の厚さはより薄い範囲内に留める必要があります。図面で指定された半径が技術的に実現できない場合は、直接お客様に通知します。
組み立ての成功を決定する寸法は、内径、側面の長さ、対角線のいずれであっても、私たちが最も厳密に管理する必要があります。お送りいただく際に図面に記入してください。
ガントリー クロスビーム、リニア ガイド マウント、ロボット ベース、およびワークベンチ フレームは通常、50×50 ~ 120×120 mm の範囲のサイズを使用し、材料は一般的に 20# または Q345 です。真直度と辺の長さの公差は、ガイド レールが設置後に平行を保つかどうかを直接決定します。したがって、これらの注文では通常、高精度の仕様が必要になります。
タイロッドスペーサー、バルブブロックサポート、パワーユニットフレームには40×40~100×100mmのチューブが使用されます。ここでは、内径と肉厚は両方とも機能寸法であるため、中空沈み込み (マンドレルを使用せずに直径を縮小する) ではなく、マンドレル絞り加工を採用しています。
ローラー シャフト、スラット、テンション アーム、ドクター ブレード ホルダーなどのコンポーネントは、通常、30×30 ~ 80×80 mm の範囲であり、連続運転に耐えられるようにシャフト ジャーナルを機械加工する必要があるため、多くの場合 45# 鋼が使用されます。これらの部品は通常、焼きなまされた状態で注文されます。お客様にて機械加工を行った後、焼き入れを行っていただきます。
シートフレーム、ルーフラック、サブフレームコンポーネント、および牽引バー (サイズ 25×25 ~ 60×60 mm、材質 Q235 または Q345)。ここでの重要な要素は、溶接性と、溶接されたブラケットの位置で均一な肉厚を維持することです。
金属製家具、医療、フィットネス機器: 病院用ベッドフレーム、調節可能なシート、フィットネス機器フレーム、伸縮ハンドル (サイズ 20×20 ~ 50×50 mm、壁厚 1.0 ~ 2.0 mm)。これらの部品は通常粉体塗装されているため、ここでは肉厚の均一性が非常に重要です。肉厚に段差があると、コーティングが透けて見えてしまいます。
手すりの柱、手すりのプロファイル、カーテンウォールのフレーム、およびエレベータのかごのフレームには、角の半径が設計の不可欠な部分である冷間引抜きの正方形および長方形のチューブが使用されます。
ほとんどの購入者はこれら 3 つのオプションを比較します。正しい選択は、アセンブリのパフォーマンスにとってどの特定の材料特性が最も重要であるかによって異なります。
| 財産 | 冷間引抜 (GB/T 3094-2012) | 冷間成形・ロール成形 | 熱間仕上げ中空部 |
| 側面公差 | +/-0.20 ~ +/-0.30 mm(ハイグレード) | サイドの約 +/-1% | サイドの約 +/-1% |
| 壁の公差 | 高グレードでは +/-10% S 以上 | +/-10% S 標準 | +/-10% S 標準 |
| コーナー半径 | 金型セット、薄肉2.0S | 成形ロールから2t~3t | 規模が大きくなり、制御が不十分になる |
| 表面 | 艶出し、漬け込み、滑らか | ミル仕上げ、軽いロールマーク | スケールがあり、粗い |
| 強さ | 壁を通した冷間加工によって隆起 | 角だけ盛り上がっている | 圧延されたままの状態 |
| カスタムセクション | 専用の金型が必要 | パスチェンジが必要 | 新しいロールセットが必要です |
| 経済的なサイズ範囲 | 小~中、薄~中程度の壁 | 中規模から大規模、長期にわたる実行 | 大きくて構造的な |
| 単価 | 最高 | 最低 | 真ん中 |
当社の施設は天津市大秋庄にあり、チューブのブランキング、酸洗、絞り、熱処理、亜鉛メッキのすべてが数キロ圏内で可能です。生産を数週間ではなく数日で新しい仕様に切り替えることができます。少量の注文でもお見積りします。最低注文数量 (MOQ) はありません。また、試作注文は量産と同じ製造プロセスに従います。書類は発送に同梱されます。すべてのバッチには、材料証明書 (熱量、化学組成、機械的特性を記載) と当社独自の寸法および表面検査記録が含まれています。プロジェクトで第三者による検査が必要な場合は、注文を確定する際に規格と検査機関をお知らせいただければ、必要なサンプリング計画に従って検査を手配します。
A: 屋外用途の場合は、溶融亜鉛メッキ、標準亜鉛メッキ、または粉体塗装を提供しています。地下、海洋、肥料が触れる場所、洗い場などの使用環境をお知らせいただければ、適切なコーティングを選択させていただきます。
A: GB/T 3094-2012 に従って、グレード 10#、20#、35#、45#、Q195、Q215、Q235 (B、C、D)、および Q345 (B、C、D、E) を冷間絞り加工します。納品条件には、硬引き加工、アニーリング、または焼きならしが含まれます。
A: 通常、所定の長さに切断してフレームに溶接するだけの部品の場合は、標準精度で十分です。部品が機械加工を必要とする場合、ガイド面として機能する場合、または機械加工された平面にボルトで固定される場合は、高精度を指定します。この違いは大きく、辺の長さが 50 mm の場合、±0.40 mm と ±0.30 mm です。 100 mm の場合、±1% 対 ±0.8% です。お問い合わせにグレードをご記入頂ければご注文時に確認させて頂きます。
A: 非標準の角管には特殊な金型が必要であり、これらの金型の費用は注文によってカバーされなければなりません。したがって、固定の最小注文数量 (MOQ) を見積もるのではなく、合理的な注文量が必要です。
A: 冷間引抜きの正方形および長方形のチューブは、酸洗い、リン酸塩処理、および軽く油を塗った状態で提供されており、機械加工や塗装に最適です。
A: これらのパラメータは、機械オペレータではなく、ダイとマンドレルによって決定されます。マンドレルは内孔を安定させ(均一な肉厚に不可欠)、ダイのコーナープロファイルが半径を決定します。測定はパスごとに行われ、完成品は側面の長さ、壁の厚さ、側面の凹凸、コーナー半径、真直度について GB/T 3094-2012 規格に照らして検証されます。記録はヒート番号によって維持されます。
住所
中国天津市静海区S213